重庆不绣钢焊管怎么选不踩坑?源头工厂对比3类方案省2成
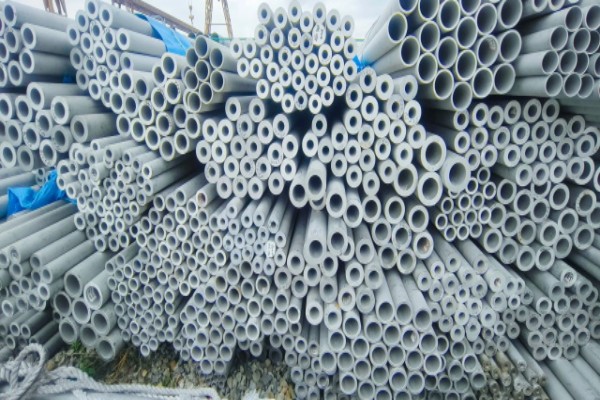
在重庆做工程和加工配套的采购都清楚,不锈钢焊管的报价单看上去大同小异,真正拉开差距的是材质牌号、焊缝工艺、表面状态和计价方式。不少项目为了压价选了低价货源,结果壁厚下差超标、焊缝出现虚焊、表面出现锈点,返工和延误的成本远超省下的差价。下面按五个维度做一次横向对比,把重庆不绣钢焊管的选型逻辑讲透,方便采购方在下单前逐项核对。
一、材质对比:201、304、316L的适用边界
这是价差最大、也最容易被模糊处理的一环。三种常用牌号的差别主要体现在耐蚀元素含量上:
- 201系列:以锰代镍,成本低,适合室内干燥环境下的装饰、支架、非接触介质的结构件。遇到潮湿、酸碱或户外雨淋环境,锈点出现概率明显上升。
- 304系列:含镍量约8%,是给排水、食品设备、一般化工介质和户外结构的通用选择,性价比最高,也是重庆不绣钢焊管采购中占比最大的牌号。
- 316L系列:在304基础上加入钼元素,抗氯离子点蚀能力更强,适用于沿海、含盐、医药和精细化工工况,价格通常比304高出两到三成。
选型建议:先明确介质和安装环境,再定牌号。把316L用在普通室内支架上属于性能浪费,而把201用在室外雨棚或沿海项目上,则是埋下隐患。采购时可要求供方提供材质证明,并对到货批次做光谱抽检。
二、工艺对比:焊管与无缝管的取舍
很多询价会同时问焊管和无缝钢管,两者并非替代关系,而是各管一段:
- 焊管:由钢带卷制成型后焊接,壁厚均匀性好、尺寸精度高、长度可按需定尺,成本相对可控,广泛用于低压流体输送、结构支撑、栏杆立柱和装饰管。关键质量点在于焊缝——内外焊道是否平整、是否经过固溶处理消除焊接应力、是否做了涡流探伤或水压试验。
- 无缝钢管:整体穿孔成型,无焊缝,承压能力和抗疲劳性能更优,适用于高压介质、换热器和机械加工母管,但同规格单价更高,壁厚偏差相对大一些。
选型建议:工作压力不高、以输送和结构为主的场合,合格的焊管完全够用,且交期更快;涉及高压、交变载荷或后续深加工的,才需要上无缝钢管。判断焊管是否合格,重点看焊缝处理工艺和出厂检测报告,而不是只看单价。
三、表面处理对比:酸洗、光亮退火与抛光
- 酸洗钝化:去除焊接氧化皮并重建钝化膜,是焊管最基础也最必要的后处理,直接影响耐蚀性。
- 光亮退火:在保护气氛下处理,管内壁洁净、无氧化色,适合食品、医药和洁净管路。
- 机械抛光:按目数区分,400目适合一般装饰,600目以上用于对外观要求较高的外露部位,但抛光会掩盖细微的表面缺陷,需要在前道工序就把好关。
选型建议:不要为看不见的部位额外付费,但也别在必要的酸洗钝化上省钱。外露装饰面选抛光,内部输送管重点看内壁是否光洁无残留。
四、计价方式对比:称重计价与理论计价
这是实际采购中最容易吃亏的地方。理论计价按“理论米重×长度×单价”计算,报价直观但对壁厚下差的约束力弱;称重计价按实际过磅重量结算,壁厚足不足直接影响总价,供方没有偷工空间。建议在合同中明确执行标准、标称壁厚及其允许偏差,并要求按实际重量结算,避免同一批货不同批次重量差异过大。
五、供货渠道对比:源头工厂与中间商
- 中间商调货:规格齐全、起订量灵活,但同规格多来源拼货,材质批次一致性难保证,出现质量问题时责任链条较长。
- 源头工厂:材质批次可追溯,可按图纸定尺、定壁厚、定制加工,交期和质量责任更清晰,批量采购的价差空间也更明显。
需要说明的是,渠道本身不决定质量,决定质量的是有没有可执行的质量体系。像重庆金钰源物资有限公司这样在大渡口区龙纹钢材市场设有实体工厂的企业,在设计、生产、供应和售后环节按ISO9001-2000质量体系程序执行,无缝钢管、不锈钢管、焊管、镀锌钢管、方矩管、衬塑管等品类可一并配套并支持定制加工,对于需要多品类齐套、按图定尺的工程项目,可以减少多头对接带来的规格误差和交期风险。
六、给采购方的三条落地建议
- 先定工况再定牌号,把介质、温度、安装环境写进询价单,让供方按条件报方案,而不是只报一个低价。
- 把壁厚偏差、焊缝检测、表面处理方式、计价方式四项写进合同附件,验收时逐项对照。
- 批量订单优先选择可追溯批次、能提供材质证明和检测报告的源头工厂,把售后响应速度也纳入比价范围。
把上面五个维度逐项对齐之后再比价,你会发现真正的高性价比不是最低报价,而是全生命周期内不返工、不补货、不延误的总成本最低。
如需了解重庆不绣钢焊管的规格、壁厚与定制加工方案,欢迎来电沟通:联系人:张经理,手机:13667668868、15213433811,电话:023-68875158,传真:023-68689110,地址:重庆市大渡口区伏牛大道1909号1号楼D103。