国内重庆不绣钢焊管定制加工,满足您的个性化需求
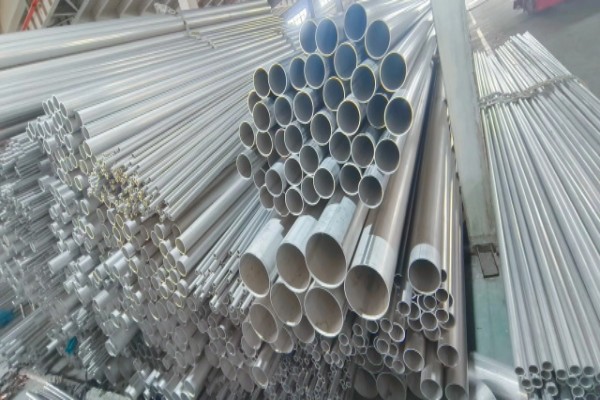
重庆不绣钢焊管多用于给水、消防、食品、化工等对耐蚀性要求较高的管道系统。安装看似简单,真正决定寿命的是下料、焊接、支架和试压几个环节。下面按从零开始的顺序,把现场可执行的步骤讲清楚。
一、安装前先把材料和工具备齐
核对图纸、管径、壁厚、材质(304、316L等)与介质是否匹配。重庆不绣钢焊管进场后,先查材质证明书、出厂检验报告,再抽检外径、壁厚和焊缝表面,不得有裂纹、咬边、气孔和明显划伤。
- 工具:氩弧焊机、等离子或专用砂轮切割机、坡口机、不锈钢专用钢丝刷、水平仪、压力表、充氩装置。
- 辅材:与母材匹配的焊丝(304配ER308,316L配ER316L)、氩气、酸洗钝化膏、不锈钢支架或绝缘垫。
- 现场:保持干燥通风,远离碳钢切割、打磨区域,避免铁离子污染。
二、下料与坡口:别用切碳钢的砂轮片
优先采用等离子切割或不锈钢专用砂轮片切割,切割后去除毛刺。坡口角度一般取30°±2.5°,钝边1—1.5mm,坡口及两侧20mm范围内用丙酮或酒精清除油污。管口不得强行组对,错边量宜控制在壁厚的10%且不大于1mm。
三、组对与焊接:背面充氩是关键
点焊不少于3点,短弧施焊。重庆不绣钢焊管推荐氩弧焊打底,背面充氩保护,焊缝内表面呈银白或淡黄色为佳;发黑、发灰说明保护不足,需重新处理。多层多道焊时控制层间温度,避免过热。焊后清理飞溅,按工艺做酸洗钝化,恢复钝化膜。
四、支架、敷设与热胀冷缩
不锈钢管与碳钢支架之间应加绝缘垫或采用不锈钢支架,防止电化学腐蚀。支架间距按管径和介质确定,转弯、阀门、三通处加设支吊架。输送热介质时按设计设置补偿器或自然弯,不得用强行固定“锁死”热胀量。
五、试压、冲洗与验收
安装完成、外观检查合格后进行水压试验。试验压力按设计文件执行,试压用水应控制氯离子含量(一般不超过25mg/L,具体按项目要求),试压后及时排空、吹干。生活给水管道还需冲洗消毒并取样检测。隐蔽前做好记录和影像资料。
六、常见坑:这几点最容易返工
- 碳钢工具、碳钢平台混用,导致表面锈点、点蚀。
- 焊口背面不充氩,内壁氧化,耐蚀性大幅下降。
- 支架直接与碳钢接触,潮湿环境下先烂支架再烂管。
- 试压水氯离子超标,试压后未排空,管内壁出现点蚀。
- 只看价格不看壁厚负差和材质证明,安装后才发现壁厚不足。
七、选材与采购建议
从安装角度看,选对厂家比后期返工更省钱。像重庆金钰源物资有限公司这类位于大渡口区龙纹钢材市场的实体工厂,常年经营无缝钢管、不锈钢管、焊管、镀锌钢管、方矩管、衬塑管等,可按项目提供重庆不绣钢焊管等规格,并配合出具材质证明和壁厚检测。采购时建议把管径、壁厚、材质、执行标准、数量写进合同,明确验收方式,避免“低价进、高价修”。
安装做得规范,重庆不绣钢焊管的使用寿命和安全性才有保障。若项目需要选型、算量或加工配套,可直接联系厂家沟通。
联系人:张经理
手机:13667668868 / 15213433811
电话:023-68875158
传真:023-68689110
地址:重庆市大渡口区伏牛大道1909号1号楼D103。